Дакладная апрацоўка металічных паражнін: поўнае кіраўніцтва па вытворчасці паражніны высокай дакладнасці
Уводзіны
У пастаянна развіваецца свеце сучаснага вытворчасці,Дакладная апрацоўка металічных паражнінгуляе важную ролю ў вытворчасці высокапрадукцыйных кампанентаў у розных галінах. Ад аэракасмічных да медыцынскіх прылад, аўтамабільных да абаронных сістэм попыт на патрабаванні стандартаў у мерных допуску і аздабленні паверхні вышэй, чым калі -небудзь. Апрацоўка дакладнасці паражніны забяспечвае аснову для ін'екцыйных формаў, формаў для ўздыму, унутраных корпусаў, вадкасных каналаў і структурных элементаў у складаных механічных сістэмах.
У гэтым артыкуле прадстаўлены паглыблены погляд на асновы, метады, перавагі і прамысловыя прымяненне металічнай апрацоўкі паражніны. Ён таксама вывучае матэрыялы, якія звычайна выкарыстоўваюцца, тэхналогіі, якія дазваляюць такой апрацоўкі высокай дакладнасці, і фактары, якія трэба ўлічваць пры выбары партнёра па дакладнай апрацоўцы.
Што такое дакладная апрацоўка металічных паражнін?
Дакладная апрацоўка металічных паражнінставіцца да ўдасканаленых аднімальных вытворчых працэсаў, якія выкарыстоўваюцца для фарміравання, выразання і ўдакладнення ўнутраных асаблівасцей у металічным блоку або кампанента. Гэтыя паражніны могуць служыць корпусам для дэталяў, вадкасных шляхоў, паражнін ін'екцыйных формаў або структурных паглыбленняў. У адрозненне ад знешняй апрацоўкі, вытворчасць паражніны патрабуе складаных шляхоў інструментаў, аптымізаваных стратэгій рэзкі, а часта і тэхналогіі з ЧПУ з некалькімі вось для дасягнення складаных геаметрый у абмежаваных прасторах.
Тыповая геаметрыя паражніны можа ўключаць:
Глыбокія кішэні з высокімі суадносінамі
Падрэзы і рэзкія ўнутраныя куты
Складаныя 3D -паверхні
Мікраканалы і мініяцюрныя паражніны
Дакладны аспект ставіцца да жорсткіх допуску (часта ў межах мікрон), аздаблення дробнай паверхні (напрыклад, RA <0,4 мкм) і дакладнасці вымярэння, якая адпавядае крытычнаму канструкцыі.
Чаму дакладнасць мае значэнне пры апрацоўцы паражніны
У сучаснай інжынерыі допускі часта вызначаюць розніцу паміж функцыянальнай часткай і той, якая не працуе. Недакладнасці ў памерах паражніны могуць прывесці да:
Дрэнная прадукцыйнасць цвілі альбо ўцечка
Перакос падчас зборкі
Структурныя слабасці альбо канцэнтрацыя стрэсу
Зніжэнне эфектыўнасці ў дынаміцы вадкасці
Адмова прадукту з -за нездаволенасці
ВыкарыстоўваючыДакладная апрацоўка з ЧПУі ўдасканаленыя метады аздаблення, вытворцы могуць забяспечыць паражніну дакладнага дызайну і бесперашкодна інтэгруецца з кампанентамі або функцыямі спарвання.
Распаўсюджаныя металы, якія выкарыстоўваюцца для апрацоўкі паражніны
Выбар металу ў значнай ступені залежыць ад ужывання, неабходнай цвёрдасці, цеплавых уласцівасцей і ўстойлівасці да карозіі. Агульныя матэрыялы ўключаюць:
1. Інструментарная сталь (напрыклад, P20, H13, S7)
Шырока выкарыстоўваецца ў паражнінах ін'екцыйнай формы, формы для ўздыму і штампоўка памірае з-за іх высокай цвёрдасці, трываласці і цеплавой стомленасці.
2. Нержавеючая сталь (напрыклад, 304, 316, 420)
Ідэальна падыходзіць для прыкладанняў, якія патрабуюць каразійнай устойлівасці, напрыклад, медыцынскіх кампанентаў і сістэм апрацоўкі вадкасці.
3. Алюмініевыя сплавы (напрыклад, 6061, 7075)
Перавага для лёгкіх прыкладанняў або прататыпаў. Прасцей у машыне з добрымі цеплавымі ўласцівасцямі.
4. Тытан
Выкарыстоўваецца ў аэракасмічнай і медыцынскай частках з-за яго высокай трываласці да вагі і ўстойлівасці да карозіі.
5. Медзь і сплавы (напрыклад, Becu)
Распаўсюджаныя ў прыкладаннях высокай праводнасці, такіх як астуджальныя каналы або RF-сістэмы.
Кожны матэрыял уяўляе сабой унікальныя праблемы, такія як знос інструмента, выдаленне чыпаў або цеплавое пашырэнне, якім неабходна кіраваць падчас апрацоўкі.
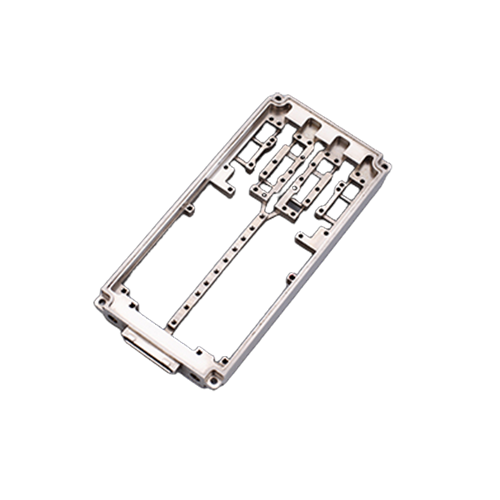
Асноўныя тэхналогіі ў апрацоўцы дакладнасці паражніны
Апрацоўка Precision Pavity - гэта сінэргія перадавых машын, праграмнага забеспячэння і кваліфікаванай працы. Асноўныя тэхналогіі ўключаюць:
1.Апрацоўка з ЧПУ з некалькімі восевымі
5-восі або 6-восевыя машыны з ЧПУ забяспечваюць свабоду падыходу да паражнін з некалькіх кутоў, не перастаўляючы нарыхтоўку. Гэта важна для ўнутраных контураў, падрэзаў і стромкіх сцен.
2.Высакахуткаснае фрэзер
Выкарыстоўвае шпіндзелі, якія працуюць пры высокіх абаротах з інструментамі з дробнай наканечнікам для дэталёвай аздаблення. Важна для атрымання гладкіх паверхняў і дакладных контураў у меншых паражнінах.
3.Электрычная апрацоўка разраду (EDM)
Правады EDM і грузіла EDM звычайна выкарыстоўваюцца для паражнін з вострымі куткамі, цвёрдымі матэрыяламі або дробнымі дэталямі. EDM асабліва карысны, калі звычайная рэзка немагчыма.
4.Мікра-махаванне
Для паражнін, якія патрабуюць надзвычай невялікіх памераў, напрыклад, у медыцынскіх імплантатах або мікрафлюідавых прыладах. Інструменты часта вымяраюць мікрон.
5.Каардынаваць вымяральныя машыны (CMMS)
Выкарыстоўваецца для мернай праверкі, каб забяспечыць паражніны, якія адпавядаюць строгім допуску. Аптычныя сканеры і сістэмы сэнсарнай зоны правяраюць унутраную геаметрыю.
Аздабленне паверхні пры апрацоўцы паражніны
Аздабленне паверхні паражніны ўплывае не толькі на эстэтыку, але і функцыянальнасць, асабліва ў вырабу цвілі або дынамічных частак. Тэхнікі аздаблення ўключаюць:
Шмарка- Механічная або ручная паліроўка, каб выдаліць знакі інструментаў і дасягнуць люстраных паверхняў.
Ляпаць- Выкарыстоўваецца для дасягнення вельмі плоскіх, гладкіх паверхняў.
EDM аздабленне кантролю- шурпатасць паверхні можна кіраваць праз налады Spark у EDM.
Анадызацыя, пасівацыя або пакрыццё- для абароны ад карозіі або зносу.
Прымяненне металічных паражнін з дакладнасцю
Апрацоўка дакладнасці паражніны з'яўляецца неад'емнай часткай функцыі кампанентаў у розных галінах:
1.Формы ўпырску
Формы, якія выкарыстоўваюцца ў пластмасе, гуме і сіліконавай ліцці, патрабуюць высокадакладных паражнін для фарміравання канчатковых прадуктаў. Якасць паражніны вызначае аздабленне паверхні, паслядоўнасць і якасць выкіду.
2.Інструменты для ўздыму
Станалыя формы для кампанентаў алюмінія, цынку або магнію абапіраюцца на паражніны, якія могуць супрацьстаяць расплаўленым металам высокага ціску і паўторным цеплавым язды.
3.Медыцынскія прылады
Імплантацыйныя кампаненты, хірургічныя прыборы і дыягнастычнае абсталяванне часта ўключаюць мікра-кіно, апрацаваныя ў нержавеючай сталі або тытана.
4.Аэракасмічныя кампаненты
Высокапрадукцыйныя аэракасмічныя дэталі часта ўтрымліваюць кішэні для зніжэння вагі, паражніны для астуджэння і датчыкі, якія патрабуюць надзвычайнай дакладнасці і даўгавечнасці.
5.Цеплаабменнікі і мікраканалы
Металічныя блокі з мудрагелістымі цякучымі шляхамі, якія выкарыстоўваюцца ў сістэмах цеплааддачы, лабараторных прылад і паліўных элементаў, патрабуюць допускаў паражніны субміліметра.
6.РФ і мікрахвалевыя сістэмы
Паражніны ў хваляводах, корпусах і раздымах патрабуюць жорсткай талерантнасці для прадухілення страты сігналу або ўмяшання.
Перавагі апрацоўкі дакладнасці з ЧПУ
Высокая дакладнасць- забяспечвае жорсткія допускі часта ніжэй ± 0,005 мм.
Паўтаральнасць- Забяспечвае паслядоўныя вынікі за доўгія вытворчасці.
Складаная геаметрыя- дазваляе вырабляць мудрагелістыя формы немагчыма з ручнымі метадамі.
Гнуткасць матэрыялу-падтрымлівае шырокі спектр жалеза і неракавых металаў.
Эфектыўны паварот-Сучасныя сістэмы з ЧПУ прапануюць хуткую ўстаноўку і апрацоўку нават для заказаў на нізкім аб'ёме.
Фактары, якія трэба ўлічваць пры выбары пастаўшчыка дакладнай апрацоўкі
Выбар патрэбнага партнёра па апрацоўцы мае вырашальнае значэнне для забеспячэння прадукцыйнасці і поспеху праекта. Асноўныя меркаванні ўключаюць:
Магчымасць машыны-Ці прапануюць яны магчымасці 5-восевага ЧПУ, EDM і мікра-сардэчных магчымасцей?
Вопыт складаных паражнін- Папярэдні досвед працы ў вашай галіне альбо з аналагічнай геаметрыяй?
Вопыт апрацоўкі матэрыялаў- Веданне ў апрацоўцы пэўнага металу, які вам патрэбны?
Забяспечанасць якасцю- Ці прапануюць яны праверку CMM, справаздачы аб аздабленні паверхні і праверку вымярэння?
Налада і прататыпаванне-Ці могуць яны дапамагчы ў раннім этапе прататыпавання і ітэрацыі праектавання?
Час дастаўкі і выканання- Ці могуць яны даставіць у неабходныя тэрміны без шкоды для якасці?
Праблемы ў апрацоўцы металічных паражнін
У той час як тэхналогія прасунулася, апрацоўка паражніны па -ранейшаму ўяўляе унікальныя праблемы:
Прагінанне інструмента і вібрацыя-асабліва ў глыбокіх паражнінах або мікраэлементах.
Чып эвакуацыя- Выдаленне чыпаў з глыбокіх паглыбленняў, не пашкоджваючы частку.
Цеплавое пашырэнне-Вытворчасць цяпла падчас хуткаснай апрацоўкі можа паўплываць на дакладнасць.
Доступ да інструмента- Дасягненне ўнутраных паверхняў часта патрабуе карыстацкіх шляхоў інструментаў і ўладальнікаў інструментаў.
Супрацоўнік- Замацаванне нарыхтоўкі без умяшання ў геаметрыю паражніны.
Гэтыя праблемы патрабуюць спалучэння праграмнага забеспячэння для мадэлявання, дакладнасці інструментаў, маніторынгу ў рэжыме рэальнага часу і вопытных аператараў.
Будучыя тэндэнцыі ў апрацоўцы дакладнасці паражніны
Поле пастаянна развіваецца з такімі дасягненнямі, як:
Гібрыднае выраб- Спалучэнне дабаўкі і аднімальных метадаў для ўнутраных паражнін.
Аптымізацыя шляху інструмента AI- Зніжэнне часу цыкла і паляпшэнне жыцця інструментаў.
Апрацоўка Nano-Precision-Для вырабу мікраэлектрамеханічных сістэм (MEMS).
Пашыраны інструменты рэзкі-Інструменты з пакрыццём алмазаў і ўладальнікі высокай жорсткасці, якія паляпшаюць якасць паверхні.
Лічбавы двайнят і мадэляванне- Віртуальнае мадэляванне апрацоўкі паражніны перад фактычнай вытворчасцю.
Выснова
Дакладная апрацоўка металічных паражнін - гэта краевугольны камень сучаснага вытворчасці, што дазваляе вырабляць лёгкія, кампактныя і функцыянальна пераўзыходзіць функцыянальныя. Няхай гэта будзе мудрагелістыя паражніны для ліцця ін'екцый альбо мікраканалы ў цеплаабменніку, попыт на дакладнасць і надзейнасць працягвае расці.
Выкарыстоўваючы перадавыя тэхналогіі з ЧПУ, высокапрадукцыйныя матэрыялы і ўдасканаленыя сістэмы інспекцыі, вытворцы могуць адпавядаць самым высокім галіновым стандартам. Выбар кваліфікаванага і вопытнага пастаўшчыка дакладнай апрацоўкі забяспечвае вашыя паражніны для вырашэння крытычных допускаў, падоўжанага тэрміну і падтрымкі інавацый прадуктаў.
Для галін, якія не могуць дазволіць сабе недакладнасці-ад аэракасмічнай прасторы да медыцынскай-інвестыцыі ў высокадакладную апрацоўку паражніны-гэта не проста мера забеспячэння якасці, але і канкурэнтная неабходнасць.

 English
 Español
 Portugues
 Pусский
 Français
 Deutsch
 日本語
 한국어
 العربية
 Italiano
 Nederlands
 Ελληνικά
 Svenska
 Polski
 ไทย
 Türk dili
 हिन्दी
 Indonesia
 Melayu
 Tiếng Việt
 中文
 dansk
 Magyar
 қазақ
 বাংলা
 עִברִית
 čeština
 Soomaali
 မြန်မာ
 فارسی
 українська
 norsk
 Gaeilge
 Română
 Filipino
 lietuvių
 македонски
 Suomalainen
 slovenský
 o'zbek
 اردو
 հայերեն
 Igbo
 български
 سنڌي
 සිංහල
 Hrvatski
 íslenskur
 Zulu South Africa
 Afrikaans isiXhosa
 ಕನ್ನಡ
 Indonésia Sunda
 Кыргызча
 тоҷикӣ
 Србија
 Hawaii
 Cebu
 नेपाल
 latvija
 slovenija
 kiswahili
 ਪੰਜਾਬ
 پښتو
 Azərbaycan
 አማራ
 Shqipëria
 Chicheva
 ଓଡିଆ
 Setswana
 Afrikaans
 Aymara
 Башҡорт
 Türkmenler
 ትግሪኛ
 Afaan Oromoo
 অসমীয়া
 Kinyarwanda
 Ilocano
 Wolof
 अवधी
 Oluganda
 Bikol
 Fulɓe
 Kikongo
 Lingala
 རྫོང་ཁ
 Santali
 Аҧсуа
 Чӑваш
 Batak Karo



 тэлефон